开封弘强路桥预应力设备有限公司

预应力锚具GYJ500A挤压机及挤压锚具的使用方法和注意事项202
发表时间:2020-05-07 17:33
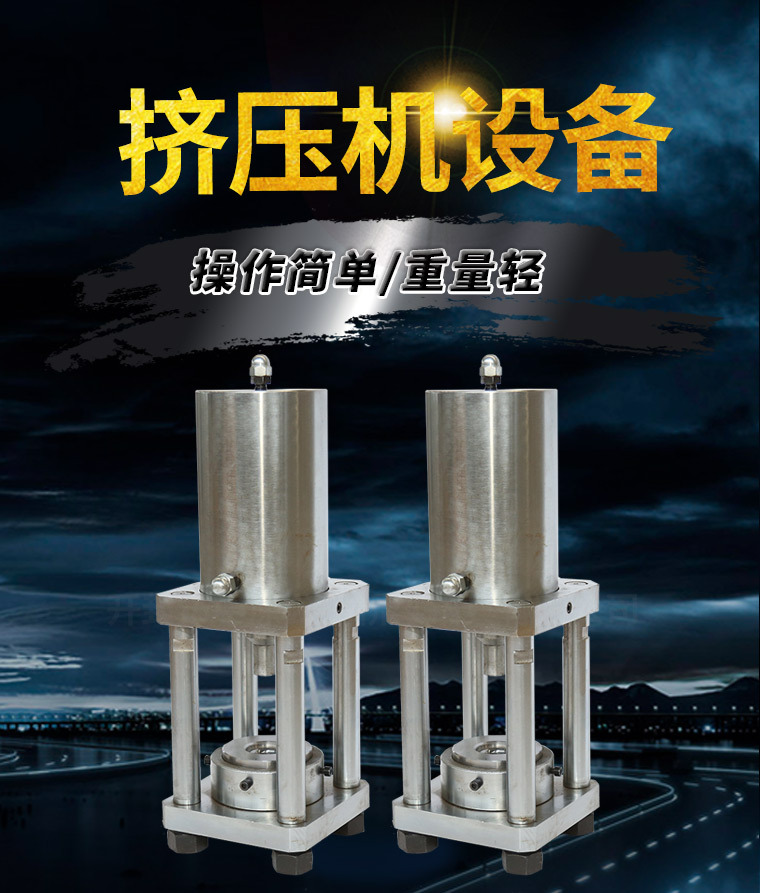
1.用途及特点 GYJ500A型挤压机是一种用于冷挤压钢绞线握裹式锚具制锚工作的专用设备。用于φj12~φj15.7钢绞线的单端锚固。这种方法简单可靠。该机使用方便,效率高,每小时可挤压20—30个。 2.使用范围 本挤压机主要用于冷挤压直径为φj12~φj15.7的钢绞线或钢丝束。不同直径的预应力筋配以不同的挤压头,挤压模和套筒、衬丝弹簧。 3.主要技术指标
4使用方法 4.1配套设备 该挤压机与50MPa以上的液压油泵配套使用。 4.2调整模具 本挤压机在出厂前已经调整好,使用时不必再调整。 若使用日久或其他原因确需更换模具时,应按以下方法调整;使挤压机活塞伸出,用顶压头锥面稍用力顶住新换的挤压模,使其自动找正,再用螺钉紧固模具套,固定挤压模。 4.3清洁闰滑挤压模具 模具内壁擦干净,不能残留挤断的弹簧钢丝,均匀涂上干净的黄油。4.4套弹簧钢丝端部毛刺清掉,若端头散开,可用钳子将其复位,尔后顺时针旋转弹簧丝,将弹簧套 在钢绞线 4.5装套筒 将套筒内外表面清理干净,把套筒套在弹簧丝上,若套筒孔与弹簧间隙小,逆时针旋转套筒,慢慢穿上,注意不要把弹簧丝拉长或退出,要保证全套长度内都有并紧的弹簧丝。 4.6定位 将钢绞线端头插入挤压头的盲孔中并顶到底,插入前应检查盲孔内是否有残留的碎钢丝,如有应清理干净。 4.7 润滑 在套筒外表面均匀涂抹一层蜡膜或其他减摩剂。 4.8挤压 启动油泵,挤压油口进油,活塞伸出带动挤压头缓慢前进,套筒与挤压模锥孔对中后,开始慢慢加压,顶挤套筒中间不要停顿。直至套筒锚固体从模具孔中被挤出来,挤压完毕。 4.9回程 切换油路使活塞收回。直至活塞全部进入缸体,即为回程完毕。 4.10 清理 清理挤压头盲孔内及挤压模内挤掉的簧丝。 重复5.3--5.10步骤,挤压下一个套筒。 5 注意事项 5.1挤压机使用油液,建议冬季使用10#机械油.夏季使用20#机油,油液要保清洁定期更换。 5.2挤压时,应保证挤压机在千斤顶允许的行程内工作,严禁超行程挤压。 5.3套筒应妥善保管,防锈防尘,以免影响挤压效率和质量。 5.4挤压机各油口应保持清洁,没接油管时,一定加盖防尘帽。 5.5挤压机不用时,放在室内保管。挤压模及挤压头涂上黄油,用塑料袋封好,也可放置于机油中保存、 远离酸、碱。 5.6禁止在现场分解挤压机,有故障需分解时,应送专门修理车间或返回生产厂。 5.7拆装时,应注意保护油咀。 |